EN

VFFS-linjen din er vurdert til 120 poser per minutt, men den faktiske gjennomstrømningen stopper ved 85. Maskinen kan være perfekt justert, servodrevene kan være nye, og operatøren kan være erfaren. I de fleste revisjoner er den virkelige begrensningen filmrullen som går gjennom formingskragen.
Høyhastighets VFFS-utgang bestemmes av filmens konsistens. Stabil friksjonskoeffisient, tett tykkelsestoleranse og et bredt varmeforseglingsvindu betyr mer enn motorens karakter. Hvis disse parameterne avviker, vil ingen maskinoppgradering holde linjehastigheten.
Hvordan høyhastighets VFFS-maskiner fungerer og hva filmen må gjøre
En vertikal formfyllingsmaskin trekker film over en formingskrage, forsegler den bakre sømmen i lengderetningen, og legger deretter til en kryssforsegling mens produktet fylles. Ved 100-120 sykluser per minutt må filmen gli konsekvent, danne en firkantet pute og forsegles umiddelbart uten å brenne seg gjennom.
Ved høy hastighet blir formingskragen et presisjonsverktøy. Filmen må bøye seg uten å krølle seg, gli uten å klebe seg, og fortsatt opprettholde utskriftsregistrering. Små variasjoner i banespenningen forsterkes når maskinen sykler hvert halve sekund.
Friksjonskoeffisient
Film-til-metall COF på 0,2-0,35 forhindrer jitter ved formingsrøret. Hvis COF øker etter et halvt skift, endres posens tonehøyde og fotocytter slutter å registrere seg.
Tykkelsestoleranse
Målevariasjon over ±5 % endrer forseglingstid og posevolum. På høyhastighetslinjer forårsaker en 10 µm spiss i tverrforseglingssonen svake eller brente tetninger.
Varmeforseglet vindu
Et 20°C eller bredere fusjonsvindu lar varmeforsegleren fungere over en rekke temperaturer, slik at korte stopp ikke produserer kalde forseglinger eller filmforbrenning.
Stivhet og formbarhet
Filmen må holde formen rundt formingskragen. Flerlagsstrukturer med nylon- eller aluminiumsfolie gir modulen som trengs for stabil poseforming ved høye syklushastigheter.
Filmstruktur kontra høyhastighets VFFS-ytelse
Ikke alle fleksible filmer er designet for høyhastighets VFFS. Strukturen bestemmer hvordan varme absorberes, hvor mye kraft forseglingen kan ta, og hvor konsekvent filmen mates. En enkel sammenligning hjelper deg med å sette realistiske forventninger.
For krevende linjer balanserer koekstruderte PA/PE-filmer stivhet og forseglingshastighet. A 7-lags PA/PE termoformende film kan holde barriereytelsen samtidig som den tåler den mekaniske belastningen ved høyhastighetsforming. Oksygenfølsomme produkter som malt kaffe eller nøtter trenger et EVOH- eller nylonbarrierelag; disse harpiksene øker også punkteringsmotstanden, noe som reduserer nedetid forårsaket av filmbrudd i formingsrøret.
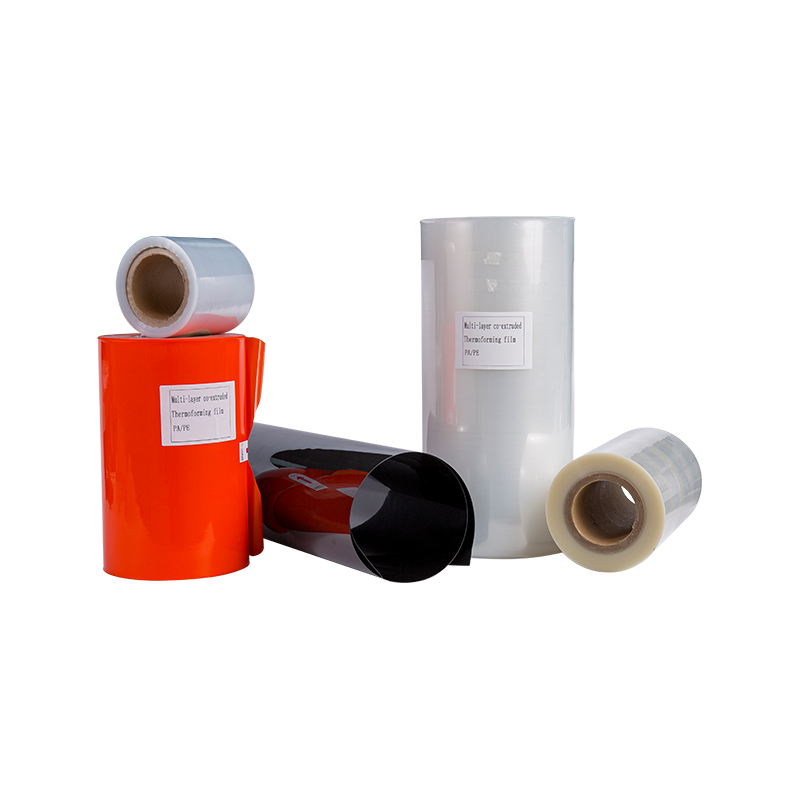 Engros 7-11 lags PA/PE General Barrier Thermoforming Film Suppliers, Com SC Shanghai - Kina 7-11 lag PA/PE General Barrier Thermoforming Film Suppliers and Company, Engros 7-11 lag PA/PE General... Se produkt →
Skjulte beregninger: Tykkelsestoleranse og forseglingsintegritet
Hastighet er bare en del av ligningen. De skjulte kostnadene ved høyhastighets VFFS er skrap forårsaket av tykkelsesvariasjoner. En film som er gjennomsnittlig 80 µm, men har en full ±10 % toleranse, gir fluktuerende forseglingsoppholdstider og posedimensjonsdrift.
Stolpene ovenfor representerer relativ forseglingsintegritetsstabilitet på en linje som kjører 100 pakker per minutt. Strammere bånd gir færre avviste poser under et skift og mer forutsigbar produksjon.
Varmeforseglingsvinduet påvirker også hvor raskt linjen kan løpe. Et bredt vindu lar sealeren operere ved lavere temperatur samtidig som den oppnår full forseglingsstyrke. Dette reduserer filmforvrengning rundt forseglingsområdet og forbedrer utseendet til den ferdige posen.
Hvor høyhastighets VFFS tilfører mest verdi
Høyhastighets VFFS-emballasje dominerer i produktkategorier som trenger jevn posevekt, høye daglige volum og sterk hyllebeskyttelse.
Kaffebrennere stoler på høyhastighets VFFS for poser med hele bønner og malt kaffe fordi prosessen holder luften ute før den endelige forseglingen. En 250g-1 kg kaffepose med enveis avgassingsventil er en typisk passform. Ved 100-120 poser per minutt trenger filmen en stiv flatbunns- eller sidekiledesign som kan åpnes pålitelig under påfyllingsrøret. Vår alternativer for høyhastighets kaffeposer kombiner barrierefilm med tilpasset trykk for å holde hyllen høy uten å bremse linjen.
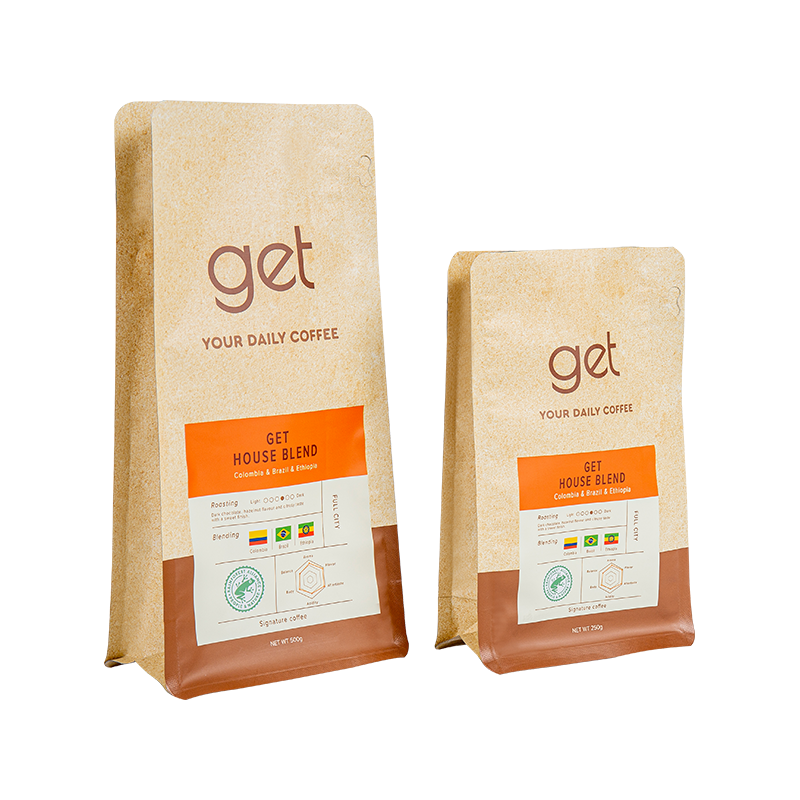 Engros 250 g, 500 g, 1 kg kaffebønne-emballasjeposer, firma - SC Shang SC Shanghai - Kina 250 g, 500 g, 1 kg kaffebønne-emballasjeposer, leverandører og firma, engros 250 g, 500 g, 1 kg kaffebønne-emballasjepose, T... Se produkt →
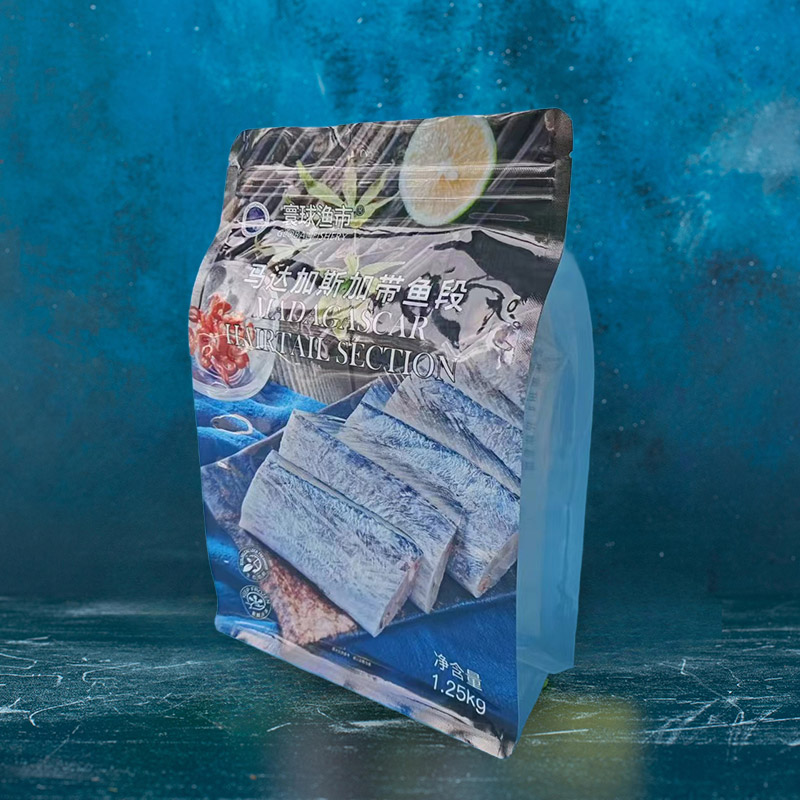
Frossen sjømat og kjøttbehandlere er også avhengige av høyhastighets VFFS for individuelt hurtigfryste fileter og reker. Filmen må tåle lave temperaturer og skarpe kanter. A frossen sjømatpose med høy barriere med anti-punktering lag og lav temperatur varmeforseglinger er designet for den kjøretilstanden.
 Engros High Barrier Frozen Seafood Bag Suppliers, Company - SC Shanghai New M SC Shanghai - Kina High Barrier Frozen Seafood Bag Suppliers and Company, Engros High Barrier Frozen Seafood Bag, Frossen matposer er... Se produkt →
Kjæledyrgodbitprodusenter bruker høyhastighets VFFS for små poser med glidelåslukking eller rivehakk. Filmen må være stiv nok til å åpne glidelåssporet i høy hastighet, noe som ofte krever en flatbunnet design. Snackmerker foretrekker ofte digitalt trykt film for kampanjepakker; alternativet med lav MOQ lar dem teste et nytt design uten å forplikte seg til en full lastebil.
En praktisk arbeidsflyt for å matche film til en høyhastighets VFFS-linje
Å velge fleksibel emballasje for høyhastighets VFFS starter ikke med filmtekstur eller farge. Det starter med linjeparametere og produktbegrensninger.
Trinn 1: Definer hastighet og posestørrelse
Registrer målpakker per minutt, posebredde og produktavviklingstid. Dette fikser formingskragens dimensjoner og forseglingsvinduet.
Trinn 2: Kartlegg filmegenskaper til linjebehov
Sjekk COF, tykkelsestoleranse, varmeforseglingstemperaturområde og stivhet mot maskinleverandørens anbefalte grenser.
Trinn 3: Kjør en forseglet test med produktet
Bruk faktisk fyllingshastighet og produkttemperatur. Sjekk posedimensjoner, forseglingsstyrke og støvansamling på formingsrøret.
Trinn 4: Overvåk og juster
Spor skrothastighet, fotocyttregistrering og forseglingsmotstand. For koekstruderte filmer bunn termoforming film spesifikasjonsguide gir nyttige referanseverdier for mål og barrieredesign.
Fra et kostnadssynspunkt reduserer en film med strammere gauge toleranse skrap med 1-2 % per skift. På en linje som kjører 100 poser/min i 20 timer, tilsvarer en skrapreduksjon på 2 % omtrent 2400 ekstra salgbare poser per dag. Denne besparelsen oppveier vanligvis den litt høyere prisen på en høyytelses koekstrudert film.
Vedlikehold og samsvarskontroller
Selv den beste filmen kan ikke kompensere for forsømte tetningskjever eller slitte formkrager. Rutinekontroller beskytter både linjehastighet og produktsikkerhet.
- Kalibrer varmeforseglingens temperatur og trykk ved starten av hvert skift. Bruk et termoelement på tetningskjeveoverflaten.
- Mål posens dimensjoner og forseglingens avrivningsstyrke hvert 30. minutt. Registrer verdiene mot filmlotsertifikatet.
- Kontroller at filmens friksjonskoeffisient er innenfor leverandørens spesifiserte bånd gjennom hele rullen. Høye COF-avlesninger forårsaker poselengdedrift.
- Sjekk samsvar med matkontakt for den ferdige posen. Dette inkluderer migrasjonsgrenser, sikkerhet for utskriftsblekk og FDA- eller EU-krav for målmarkedet.
Dokumenterte filmsertifikater bør inkludere tykkelsesprofil, forseglingsstyrke, COF og vanndampoverføringshastighet. Når en linje stopper eller en forbrukerklage vises, hjelper disse dataene med å isolere om problemet kom fra film, maskin eller produkt.
Vårt in-house kvalitetskontrollprosedyrer kombinere innkommende filmsjekker, online forseglingsinspeksjon og testing av ferdig poser. Derfor kan vi dokumentere målertoleranse og forseglingsytelse før en rull når maskinen din.
Høyhastighets VFFS handler ikke bare om maskinen. Filmen er variabelen som bestemmer om du treffer 110 poser per minutt eller nøyer deg med 80. Spesifiser linjehastighet, barrieremål og produktbegrensninger, og valider deretter filmen på reelle produksjonsforhold. Samarbeid med en fleksibel emballasjeleverandør som kan gi konsistente rullemateriell og dokumenterte kvalitetsdata.